
Chiedi a un ingegnere del packaging cosa rende affidabile una bottiglia di profumo e la risposta non è il vetro. È la pompa. Una pompa spray per profumo in alluminio deve funzionare entro tolleranze ristrette: il guscio, il collare e le parti interne della valvola devono allinearsi di una frazione di millimetro, altrimenti la pompa perde, spruzza in modo non uniforme o perde l'adescamento. Comprendere come sono realizzate queste pompe aiuta gli acquirenti a valutare la capacità dei fornitori, a stabilire aspettative di qualità realistiche ed a evitare guasti di imballaggio sulla linea di riempimento.
Una pompa spray per profumo in alluminio non è un singolo materiale o un singolo processo. È un assemblaggio di parti in metallo, plastica ed elastomero. Il guscio, il collare e il cappuccio in alluminio sono solitamente formati da una bobina o da un pezzo grezzo di metallo; il pistone, lo stelo e l'ugello dell'attuatore sono in plastica stampata a iniezione; la molla e la sfera della valvola sono in acciaio inossidabile; e la guarnizione di tenuta è realizzata in un elastomero compatibile con le formulazioni di fragranze.
Ogni materiale è selezionato per un lavoro specifico. L'alluminio conferisce alla pompa rigidità strutturale e una finitura premium. La plastica garantisce un movimento a basso attrito e una geometria di misurazione precisa. L'acciaio inossidabile offre una forza elastica costante. La combinazione di questi materiali determina quanti microlitri di fragranza vengono erogati, quanta forza è necessaria per premere l'attuatore e se la pompa rimane esente da perdite durante la spedizione e lo stoccaggio.
La maggior parte dei gusci delle pompe in alluminio iniziano come un disco piatto tagliato da una bobina. Una pressa imbutisce il disco in una tazza, quindi lo ridisegna e lo rifila per raggiungere il diametro e lo spessore della parete desiderati. La stessa capacità di stampaggio e formatura produce collari e cappucci in alluminio. Lo stampaggio interno dell'alluminio è uno dei motivi per cui un produttore può controllare lo spessore delle pareti prima che la pompa venga assemblata.
Se lo spessore della parete varia anche di pochi centesimi di millimetro, la crimpatura non riesce a creare una tenuta uniforme attorno al collo della bottiglia. Le sbavature sul cerchio possono danneggiare la guarnizione. I graffi superficiali possono diventare visibili dopo l'anodizzazione. Questi problemi si risolvono meglio nella fase di stampaggio, non dopo l’assemblaggio della pompa.
Le pompe a crimpare si basano sulla capacità del guscio di deformarsi attorno al collo di vetro senza rompersi. È necessario controllare il diametro interno della calotta, la profondità della crimpatura e le condizioni del cerchio. Le pompe a vite, al contrario, necessitano di filettature accuratamente sagomate che si adattino alla finitura della bottiglia.
Un esempio di questa costruzione in alluminio stampato è il Spruzzatore con pompa a nebbia fine per profumo a vite in alluminio da 20 mm , che combina un diametro esterno di 20,8 mm con un alloggiamento in alluminio filettato.
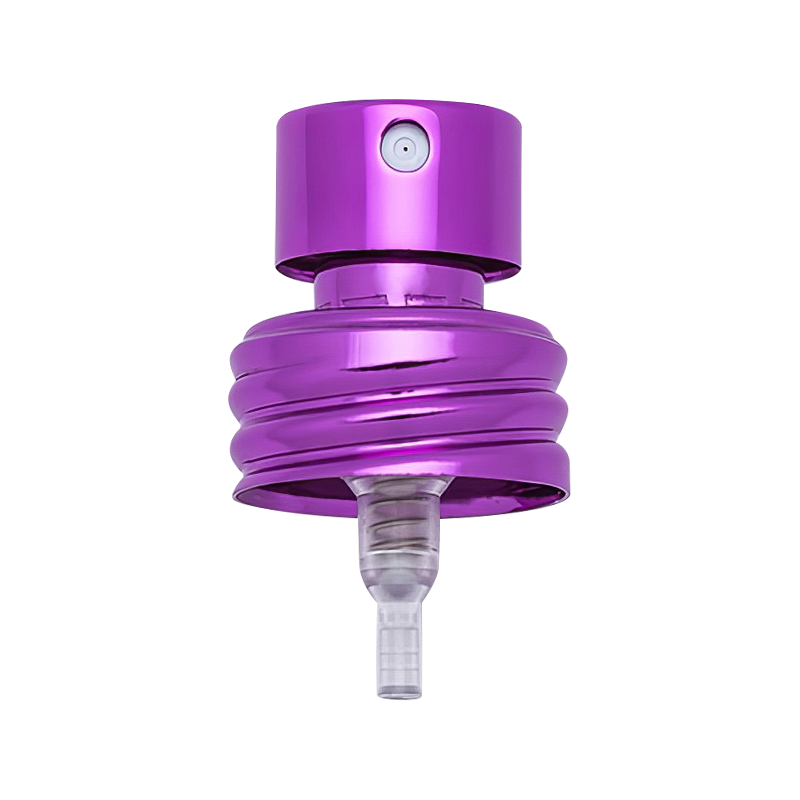 Spruzzatore con pompa a nebulizzazione fine per profumo a vite in alluminio personalizzato XY-LK-20.8CK 20mm OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. è specializzata nella pompa per nebulizzazione fine di profumo a vite in alluminio personalizzata e all'ingrosso XY-LK-20.8CK 20mm ... Visualizza il prodotto →
All'interno del guscio di alluminio si trova il meccanismo della pompa: un pistone, uno stelo, una valvola di ritegno a sfera, una molla e un tubo di immersione. La maggior parte di questi componenti interni sono in plastica e sono prodotti mediante stampaggio a iniezione. La loro precisione dimensionale determina il dosaggio per spruzzo.
Le pompe per fragranze sono spesso descritte in base alla loro potenza, ad esempio una corsa standard da 90 microlitri. Questo numero deriva dal diametro della camera di dosaggio e dalla lunghezza effettiva della corsa. Un pistone leggermente sovradimensionato può aumentare l'attrito; uno sottodimensionato può consentire al liquido di bypassare la camera. Uno stampaggio a iniezione adeguato mantiene stabile la geometria del pezzo durante i grandi cicli di produzione.
Anche un piccolo bagliore sul bordo del pistone può rendere più difficile la pressione della pompa o provocarne l'attaccamento. Un corpo della pompa deformato può far entrare aria nella camera di dosaggio, causando la perdita di adescamento della pompa dopo alcuni spruzzi. Per i marchi che utilizzano formulazioni ad alto contenuto di etanolo, la plastica deve anche resistere al rigonfiamento o alle screpolature chimiche.
La guarnizione e la molla sono ugualmente importanti. La guarnizione sigilla l'area in cui è collegata la pompa alla bottiglia e la molla fornisce la forza di ritorno dopo ogni spruzzo. Entrambi devono sopravvivere al contatto con oli profumati, etanolo e oli essenziali. Una pompa che funziona in acqua potrebbe non funzionare con un concentrato di fragranze aggressive, motivo per cui i test di compatibilità dei materiali fanno parte del processo di sviluppo.
Dopo la formatura, le parti in alluminio vengono anodizzate. Questo processo elettrochimico crea uno strato denso di ossido sulla superficie metallica. Lo strato migliora la durezza, protegge dalla corrosione e assorbe la tintura per oro, argento, nero, oro rosa o colori personalizzati del marchio. Per il packaging dei profumi, l’anodizzazione è più di un passaggio cosmetico; è la barriera principale tra l'alluminio nudo e l'ambiente.
Un lavoro di anodizzazione scadente può causare nel tempo una mancata corrispondenza del colore, segni di ossidazione o opacità della superficie. Gli acquirenti devono ispezionare le finiture campione nelle stesse condizioni di luce che utilizzeranno per il prodotto finale. A guida per prevenire segni di ossidazione e attrito sui collari anodizzati spiega come viene mantenuta la qualità della superficie durante la manipolazione e l'imballaggio.
Per le parti metalliche decorative, a collare a gradini profumato anodizzato oro o argento mostra come lo stesso substrato di alluminio possa fornire finiture visive molto diverse a seconda del processo di anodizzazione.
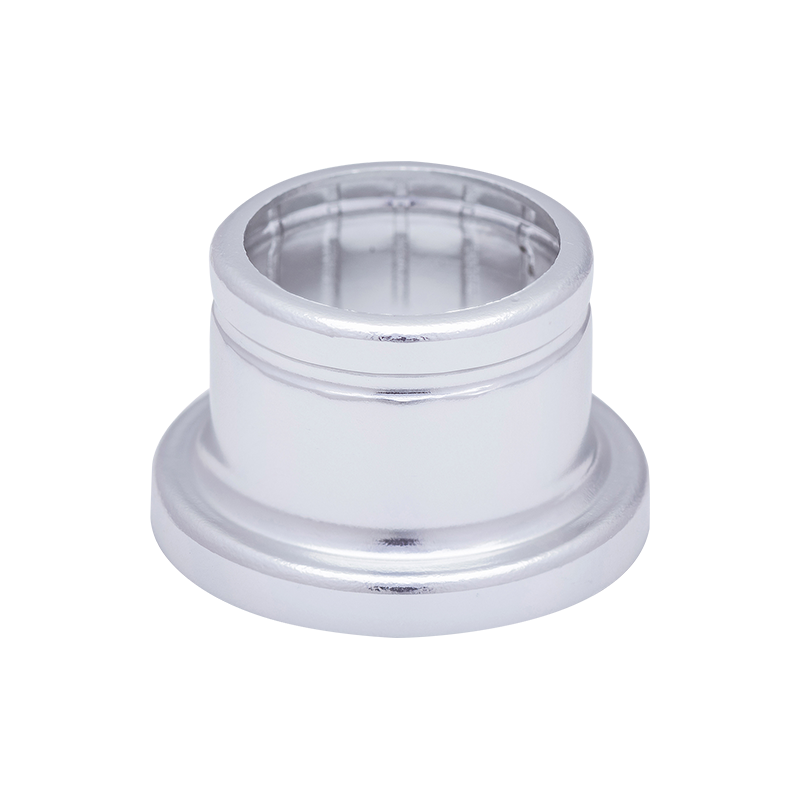 Collare a gradini in alluminio con colletto per profumo in oro/argento personalizzato XY-ZT-17.3*14DBSNG Zhangjiagang XinYe Chemical Sprayer Co., Ltd. è specializzata in prodotti personalizzati e all'ingrosso XY-ZT-17.3 * 14DBSNG Collare per cappuccio profumo in oro / argento ... Visualizza il prodotto →
L'assemblaggio è il luogo in cui la precisione diventa prestazione. Il corpo della pompa in plastica viene inserito nel guscio di alluminio, vengono posizionate la molla e la sfera, lo stelo e l'attuatore vengono allineati e viene montato il tubo pescante. Il metodo di fissaggio finale dipende dal modello della pompa.
Le pompe a crimpare vengono pressate meccanicamente sul collo della bottiglia di vetro, creando una tenuta attraverso la deformazione del metallo. Le pompe crimpless evitano questa deformazione, che può semplificare alcune linee di riempimento ma richiede una diversa strategia di guarnizione. Le pompe a vite si infilano sul collo e sono più facili da rimuovere e riattaccare.
Per un collo da 15 mm, a Spruzzatore a pompa per nebulizzazione fine di profumo a crimpare da 15 mm con un corpo più corto è una scelta compatta. Maggiori dettagli sul comportamento di questa categoria possono essere trovati in an panoramica della tecnologia della pompa a crimpare FEA15 per spruzzatori di profumi e cosmetici .
 Spruzzatore con pompa per profumo a crimpare FEA15 da 15 mm per il riempimento automatico delle fragranze Pompa per profumo a crimpare da 15 mm ad alta consistenza con corsa dell'attuatore più breve, ottimizzata per linee di imbottigliamento automatizzate. Garantisce un dosaggio affidabile e... Visualizza il prodotto →
L'assemblaggio automatizzato riduce le variazioni, ma solo se il processo è impostato correttamente. La profondità di crimpatura, la sede della molla, il posizionamento della guarnizione e l'allineamento dell'attuatore devono essere tutti controllati entro limiti ristretti. Se la crimpatura è troppo allentata, la pompa perde. Se è troppo stretto, la guarnizione potrebbe tagliarsi e la bottiglia potrebbe rompersi durante l'assemblaggio.
La tabella seguente riassume le principali fasi di produzione, i parametri importanti e i guasti che possono verificarsi quando si perde il controllo.
| Palcoscenico | Parametri chiave | Rischio di qualità |
|---|---|---|
| Stampaggio alluminio | Spessore della parete, diametro, finitura superficiale | Spessore parete incoerente, graffi, sbavature |
| Stampaggio ad iniezione | Dimensioni della parte, finitura superficiale | Deformazione, bave, canali degli ugelli bloccati |
| Anodizzazione | Spessore dello strato di ossido, consistenza del colore | Mancata corrispondenza del colore, scarsa adesione, corrosione |
| Assemblea | Profondità di crimpatura, sede della molla, posizionamento della guarnizione | Perdite, attuatore allentato, getto di spruzzo incoerente |
| Test | Volume primario, forza della corsa, schema di spruzzatura | Unità scartate che possono contaminare le linee di riempimento |
Per le chiusure a vite valgono gli stessi principi. Il guscio in alluminio può avere filettature che corrispondono a una finitura standardizzata come 13/415 o 18/410. Gli acquirenti che hanno bisogno di capire come si comportano nella pratica questi formati possono leggere come gli spruzzatori con pompa a nebbia fine a vite in alluminio si sono evoluti dall'iterazione tecnologica al modello di mercato .
Il controllo di qualità nella produzione delle pompe spray per profumi in alluminio non è un'ispezione finale. Avviene attraverso lo stampaggio, lo stampaggio, l'anodizzazione e l'assemblaggio. Un produttore con personale dedicato al controllo qualità e alla ricerca e sviluppo può misurare le dimensioni dei componenti, testare il volume di spruzzatura e verificare la presenza di perdite prima che la pompa raggiunga la linea di riempimento.
XinYe Chemical Sprayer gestisce tre basi di produzione che insieme coprono 100.000 metri quadrati di terreno e 250.000 metri quadrati di superficie, con oltre 600 dipendenti. Quasi 100 dipendenti lavorano nella gestione della qualità e nello sviluppo tecnico. L'azienda dichiara inoltre che il proprio sistema di gestione della qualità è certificato ISO9001-2008. La catena di produzione comprende lo stampaggio dell'alluminio, lo stampaggio a iniezione, l'anodizzazione dell'alluminio e l'assemblaggio automatizzato, offrendo agli acquirenti un'unica fonte responsabile per i componenti critici della pompa.
Quando valuti i fornitori, controlla questi punti:
Comprendere il processo di produzione inserisce queste domande nel contesto. Una pompa che non supera i test solitamente non è un difetto casuale; è il risultato di un problema di tolleranza durante lo stampaggio, lo stampaggio o l'assemblaggio. Facendo le domande giuste, gli acquirenti possono scegliere un fornitore il cui processo è preciso quanto la pompa stessa.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


