
Un marchio di fragranze aveva già stampato etichette, ordinato flaconi di vetro e prenotato una linea di riempimento quando è arrivato il primo pallet di pompe spray in alluminio. Nel giro di due ore, la linea si è fermata tre volte: gli attuatori erano allentati su alcune pompe, altre fornivano meno della metà della potenza nominale e una piccola ma visibile quota di collari mostrava strisce di anodizzazione. Le pompe avevano superato un'ispezione visiva di routine. Hanno fallito quasi tutto ciò che contava in condizioni di riempimento reali.
La qualità della pompa a spruzzo in alluminio non può essere verificata solo dall'apparenza. È necessario testare insieme le dimensioni, la funzione di spruzzatura, l'integrità della tenuta e la finitura del materiale. Una pompa che sembra pulita può comunque perdere, sottodosare o deformarsi durante la crimpatura. I test di qualità dovrebbero essere organizzati attorno a quattro aree:
Questa guida copre i test pratici che gli acquirenti di imballaggi, i proprietari di marchi e i team di controllo qualità possono eseguire sulle pompe a spruzzo in alluminio, insieme alle tolleranze e ai criteri di accettazione che vale la pena inserire in un accordo con il fornitore.
Una pompa spray in alluminio è un assemblaggio di precisione, non un tappo decorativo. Le dimensioni del collo, il diametro di crimpatura, la lunghezza del tubo pescante e la geometria del collare determinano se la pompa si adatta alla bottiglia, si posiziona correttamente e fornisce il liquido in modo uniforme. Se una qualsiasi di queste dimensioni esce dalla tolleranza, la pompa si guasterà indipendentemente dalla qualità della costruzione del meccanismo interno.
Per le pompe a crimpare, il diametro di crimpatura deve corrispondere alla finitura del collo della bottiglia di vetro. Una crimpatura troppo allentata perde e consente alla pompa di ruotare; uno troppo stretto può rompere il collo o causare una compressione irregolare della guarnizione. I calibri digitali sono lo strumento di prima linea. Misurare il diametro di crimpatura in tre punti attorno alla circonferenza e confrontarlo con la specifica nominale, generalmente entro ±0,1 mm . Per le pompe a vite, utilizzare un manometro passa/non passa o un calibro ad anello filettato per verificare la finitura del collo, come 13/415 o 18/415. Il guida alla misurazione della dimensione del collo per bottiglie 18/415 spiega come piccole variazioni della filettatura si traducono in problemi di posizionamento della pompa.
La lunghezza del tubo pescante deve corrispondere all'altezza interna della bottiglia in modo che la pompa raggiunga il liquido lasciando spazio sufficiente sopra il fondo. Un tubo troppo corto lascia prodotto inutilizzato; uno troppo lungo si arriccia sul fondo della bottiglia, creando resistenza all'aspirazione. Controllare la lunghezza del tubo con un righello o un misuratore di profondità e verificare che il tubo sia tagliato perpendicolarmente e non ad angolo. Esamina anche la vestibilità del collare: un collare in alluminio dovrebbe aderire alla spalla della bottiglia senza spazi vuoti, oscillazioni o bave esposte. Il diametro interno del collare e l'altezza del gradino fanno parte del percorso di tenuta totale della pompa, quindi confrontarli con il disegno di riferimento prima del montaggio.
I test funzionali rispondono a due domande: quanto liquido scarica la pompa per ogni corsa e che tipo di nebbia produce? Entrambi sono importanti per i profumi e i prodotti profumati, dove la consistenza del dosaggio e la sensazione di spruzzo fanno parte dell'esperienza del consumatore.
Utilizzare una bilancia di precisione e un numero fisso di azionamenti, solitamente da 10 a 20, per calcolare la potenza media per corsa. La maggior parte delle pompe per profumi hanno una capacità nominale compresa tra 50 µl e 150 µl per erogazione e il coefficiente di variazione tra le erogazioni dovrebbe rimanere sotto il 5 per cento . Testare con la formulazione attuale, non con acqua, perché i concentrati di profumo hanno viscosità e tensione superficiale diverse. Per pompe a vite come la Spruzzatore con pompa a nebbia fine per profumo a vite da 13 mm , il dosaggio è stabilito dal design della camera e deve rimanere entro l'intervallo dichiarato dal produttore dalla prima alla ventesima erogazione.
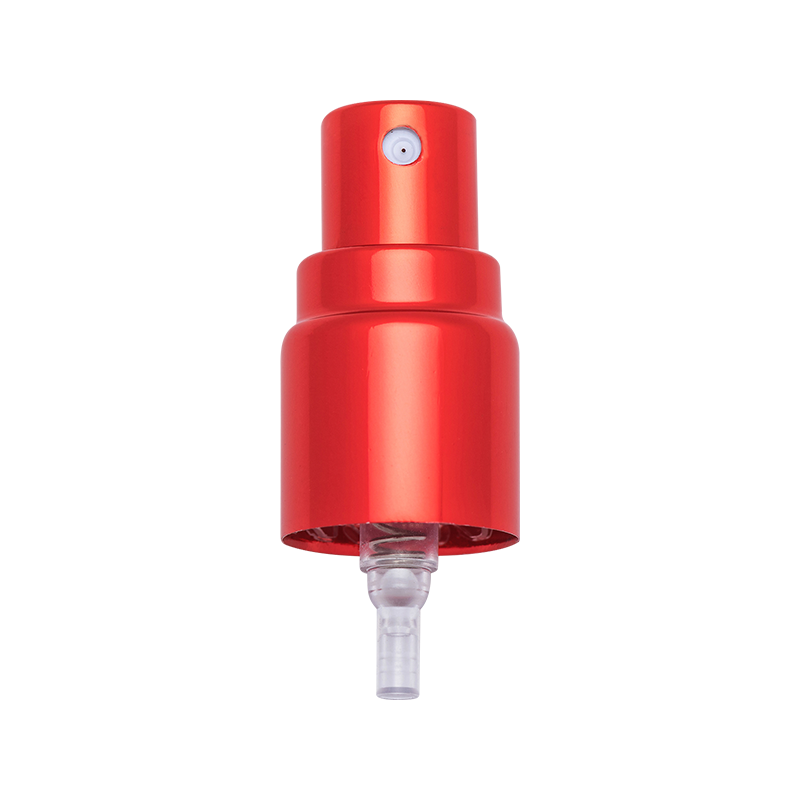 Produttori di spruzzatori per pompe a nebbia fine per profumi a vite personalizzati XY-LK-13/415 da 13 mm, Fac Zhangjiagang XinYe Chemical Sprayer Co., Ltd. è specializzata in XY-LK-13/415 13mm personalizzato e all'ingrosso con pompa a nebulizzazione fine per profumo a vite ... Visualizza il prodotto →
Le pompe per nebulizzazione fine dovrebbero produrre uno spruzzo uniforme e fine. Tenere la pompa ad una distanza fissa di circa 15 cm da un pezzo di carta asciutta o da una lastra di vetro e azionarla più volte. Cercare una copertura uniforme, senza goccioline di grandi dimensioni, senza schizzi e senza getti dai singoli orifizi. Se l'ugello si intasa o la nebbia si condensa in un flusso, il problema solitamente risiede nella camera di turbolenza, nella guarnizione del pistone o nell'orifizio dell'attuatore. Le stazioni automatizzate di test di spruzzatura possono misurare la distribuzione delle dimensioni delle goccioline, ma il test manuale su carta è ancora un metodo di screening rapido e affidabile per le merci in entrata.
I profumi e le fragranze perdono rapidamente valore a causa dell'evaporazione e delle perdite. Una pompa con una guarnizione debole può perdere dal 5 al 15% del suo peso in un anno di stoccaggio, il che riduce la durata di conservazione e infastidisce i clienti. I test di tenuta non sono quindi negoziabili per le pompe irroratrici in alluminio.
Riempire le bottiglie con il prodotto reale o un simulante, assemblare le pompe, registrare il peso iniziale e conservarle a temperature normali ed elevate, ad esempio 25°C e 40°C. Pesare le bottiglie settimanalmente per quattro settimane. Perdita di peso sopra 1 per cento in quattro settimane indica un problema di guarnizione o di crimpatura. Lo stesso test può essere accelerato conservando le bottiglie capovolte per esercitare pressione sulle superfici di tenuta. Il Procedura di prova di tenuta ed evaporazione delle guarnizioni per pompe 13/415 mostra come impostare questo test per le pompe a vite.
Per ottenere risultati più rapidi, utilizzare il test di decadimento della pressione dell'aria: pressurizzare il sistema bottiglia-pompa assemblato a una pressione compresa tra 0,2 e 0,5 bar, quindi monitorare la perdita di pressione in un intervallo fisso. Un secondo metodo è il test di mantenimento del vuoto, in cui la bottiglia riempita e chiusa viene posizionata in una camera a vuoto. Eventuali bolle che fuoriescono dall'interfaccia pompa-flacone indicano un percorso di perdita. Questi test rilevano difetti invisibili dall'esterno, come una guarnizione rotta, una sede della sfera danneggiata o una crimpatura incompleta.
Le pompe a crimpare dipendono dalla presa meccanica che si crea tra la ghiera in alluminio e il collo in vetro. Se la forza di crimpatura è troppo bassa, la pompa è facile da estrarre o ruotare; se troppo alto, il vetro può scheggiarsi o la guarnizione può essere eccessivamente compressa. Misurare la resistenza allo strappo con un dinamometro: per una pompa a crimpare da 15 mm o 20 mm, una forza di strappo tra 25 N e 60 N è un intervallo comunemente accettabile, ma verificare le specifiche del fornitore. Il integrità della tenuta e guida della forza di crimpatura per le pompe di crimpatura FEA20 fornisce valori di test specifici e dettagli di configurazione. Ruotare anche la pompa dopo la crimpatura: una pompa correttamente crimpata deve ruotare solo con uno sforzo deliberato, non liberamente.
Quando si seleziona una pompa a crimpare, un modello come il Pompa per nebulizzazione fine di profumo a crimpare da 20 mm con scarico più elevato deve essere valutato con la bottiglia e il tappo esatti con cui verrà spedito. La qualità della crimpatura non può essere valutata isolatamente; dipende sempre dalle tolleranze combinate di pompa, collo di bottiglia, guarnizione e pinza di crimpatura.
 Pompa per profumo a crimpare FEA20: spruzzatore a nebbia fine a portata elevata per un riempimento efficiente Una pompa per profumo a crimpare FEA20 da 20 mm con una velocità di scarico di 0,12 ml/t. Questo spruzzatore ad alta efficienza è progettato per una nebulizzazione fine rapida e uniforme... Visualizza il prodotto →
Le pompe a spruzzo in alluminio spesso combinano un meccanismo della pompa in plastica con collari, ghiere o coperchi anodizzati in alluminio. Le parti in alluminio portano la qualità visiva e tattile del prodotto, oltre a proteggere il meccanismo interno. I difetti del materiale di solito compaiono solo dopo il riempimento, la manipolazione o alcune settimane di conservazione.
Controllare l'uniformità del colore, l'abrasione e le striature della superficie anodizzata sotto una luce forte e strofinando con un panno asciutto. Lo spessore dell'anodizzazione può essere misurato con uno spessimetro del rivestimento; per componenti decorativi di profumi, da 5 a 15 µm è un intervallo tipico. L'anodizzazione più sottile o la scarsa sigillatura causano scolorimento e impronte digitali. Controllare anche la presenza di bave sul bordo interno del collare in alluminio, perché una bava può graffiare il collo di vetro durante il montaggio e creare una microfessura che poi perde.
Spruzzare la pompa con la formulazione della fragranza effettiva e lasciarla riposare in condizioni normali e di riempimento a caldo. Le parti in alluminio con difetti di anodizzazione possono mostrare scurimenti, macchie bianche o vaiolature se esposte a composti profumati aggressivi come oli di agrumi, etanolo e alcuni aromi chimici. Se il progetto utilizza un alloggiamento in alluminio, come il Pompa per nebulizzazione fine di profumo a vite in alluminio da 20 mm , testare l'intera unità con la formulazione prevista per almeno due settimane prima di approvare il colore e la finitura.
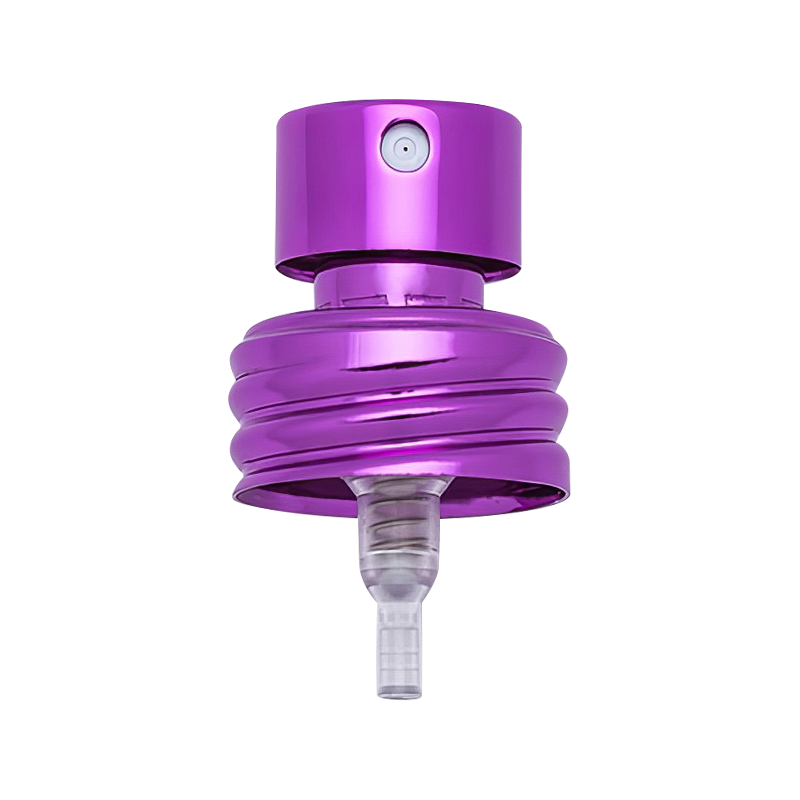 Spruzzatore con pompa a nebulizzazione fine per profumo a vite in alluminio personalizzato XY-LK-20.8CK 20mm OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. è specializzata nella pompa per nebulizzazione fine di profumo a vite in alluminio personalizzata e all'ingrosso XY-LK-20.8CK 20mm ... Visualizza il prodotto →
I test di cui sopra sono utili solo se strutturati in un piano ripetibile con criteri di accettazione chiari. La tabella seguente riassume il set di test minimo per le pompe di spruzzatura in alluminio in entrata.
| Test | Strumento/metodo | Criterio di accettazione tipico |
|---|---|---|
| Diametro collo/crimpatura | Calibro digitale | ±0,1 mm from specification |
| Dosaggio per corsa | Bilancia di precisione | Entro l'intervallo nominale; CV inferiore al 5% |
| Modello di spruzzo | Lastra di carta/vetro | Anche la nebbia, senza getti o sputi |
| Perdita di peso | Test di conservazione di quattro settimane | Non più dell'1% |
| Forza di strappo | Calibro di forza | Da 25 N a 60 N secondo specifica del fornitore |
| Spessore anodizzazione | Spessimetro del rivestimento | da 5 a 15 µm |
Imposta il livello di ispezione in base alla cronologia del fornitore. Per un nuovo fornitore, utilizzare un piano di campionamento più rigoroso, come l'ispezione di 20 pezzi per lotto in tutte e sei le categorie di test. Una volta che il fornitore ha dimostrato prestazioni costanti su diversi lotti, è possibile ridurre la frequenza mantenendo i test dimensionali e di perdita di peso più frequenti perché rilevano la più ampia varietà di difetti. Scrivere i criteri di accettazione nell'ordine di acquisto o nell'accordo sulla qualità in modo che entrambe le parti effettuino i test con gli stessi strumenti e prodotti di riferimento. Un produttore che controlla l’intera catena di produzione, dallo stampaggio dell’alluminio e dallo stampaggio a iniezione all’anodizzazione e all’assemblaggio automatizzato, è in una posizione migliore per mantenere queste tolleranze lotto dopo lotto.
La qualità della pompa a spruzzo in alluminio non è un unico attributo. È la somma di una dozzina di piccole tolleranze, scelte di materiali e fasi di assemblaggio. Testare queste quattro aree, dimensioni, funzione, sigillatura e finitura del materiale, non eliminerà tutti i difetti, ma individuerà i problemi che molto spesso rovinano un ciclo di riempimento o danneggiano la reputazione di un marchio di fragranze.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


